Dlaczego samo suszenie nie wystarcza, by drewno było gotowe do produkcji mebli i schodów
Spis treści
- Produkcja mebli z płyt klejonych drewnianych
- Meble z płyt klejonych drewnianych a inne rodzaje
- Trendy na rynku mebli
- Dlaczego warto inwestować w meble z płyt klejonych drewnianych
Suszenie drewna do poziomu wilgotności rzędu 8–12 procent to niezbędny pierwszy krok obróbki tartacznej, jednak nie zamyka drogi surowca na halę produkcyjną. Materiał po opuszczeniu komory suszarniczej nadal wykazuje wewnętrzne naprężenia strukturalne i zauważalne nierówności powierzchni. Wady te ujawniają się podczas cięcia, frezowania lub w gotowym wyrobie pod postacią pęknięć i odkształceń. Dopiero zaawansowane etapy obróbki mechanicznej sprawiają, że drewno zyskuje stabilne wymiary i jednolitą strukturę, stając się materiałem przewidywalnym dla produkcji mebli i schodów.
Etapy obróbki mechanicznej po suszeniu komorowym
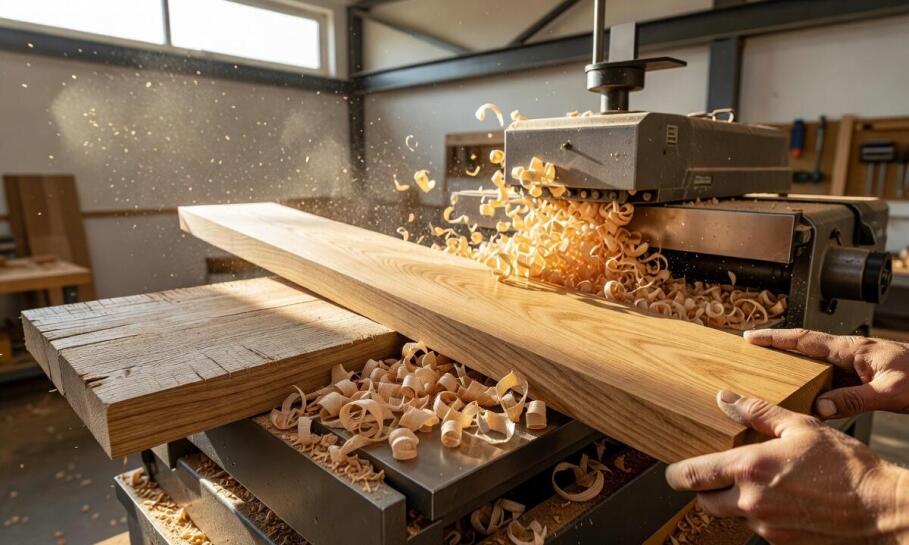
Osiągnięcie docelowej wilgotności otwiera etap fizycznej kalibracji materiału. Surowiec przechodzi najpierw wyrównanie powierzchni bazowej na strugarce wyrówniarkowej, a następnie obróbkę na grubościówce. Wyrównywanie usuwa skrzywienia, wichrowatość i łódkowatość powstałe wskutek naturalnego skurczu podczas oddawania wody w komorze. Struganie nadaje poszczególnym elementom precyzyjne wymiary grubości oraz szerokości. Dopasowanie tych parametrów odbywa się z zachowaniem bardzo ścisłej tolerancji rzędu ułamków milimetra. Różnice wynoszące zaledwie 1–2 milimetry całkowicie uniemożliwiają szczelne sprasowanie lameli podczas klejenia bloku, a także utrudniają późniejszy montaż gotowych podzespołów meblowych.
Weryfikacja surowca pod kątem wad anatomicznych następuje bezpośrednio po struganiu, gdy struktura usłojenia staje się dobrze widoczna. Brakowanie pozwala wyeliminować luźne sęki, pęknięcia czołowe, zakorki oraz strefy z głębokimi przebarwieniami biologicznymi. Dokładne usunięcie defektów warunkuje jakość elementów widocznych, takich jak gładkie fronty szaf, blaty czy lite stopnie schodowe. Odpowiednio wyprofilowany i czysty materiał trafia następnie do maszyn formatyzujących lub bezpośrednio na linie pras do klejenia. Zwykły surowiec tartaczny przekształca się w ten sposób w stabilną bazę do budowy wytrzymałych konstrukcji.
Przeczytaj również: W czym tkwi sekret ponadczasowości mebli drewnianych?
Znaczenie aklimatyzacji i specyfika twardych gatunków drewna
Przejście materiału z suszarni do docelowego parku maszynowego wiąże się ze skokową zmianą mikroklimatu. Aklimatyzacja w hali produkcyjnej pozwala zredukować gradient wilgotności i osiągnąć wilgotność równowagową, bezpośrednio odpowiadającą warunkom otoczenia. Proces ten trwa zazwyczaj od kilku dni do kilku tygodni, w ścisłej zależności od wyjściowego przekroju poddawanych mu elementów. Prawidłowa aklimatyzacja wyrównuje poziom wilgotności wewnętrznej z parametrami ogrzewanego powietrza w warsztacie. Pominięcie tego etapu skutkuje tym, że sklejone blaty i gotowe stopnie schodów pękają lub odkształcają się pod wpływem gwałtownych zmian higroskopijnych u docelowego klienta.
Poszczególne gatunki liściaste różnią się zachowaniem podczas obróbki skrawaniem oraz naturalną stabilnością wymiarową. Buk wykazuje wyższy współczynnik skurczu objętościowego, przez co wymaga wyjątkowo ostrożnego sezonowania i dokładnej selekcji przed nałożeniem spoiny klejowej. Dąb odznacza się bardzo wysoką stabilnością i twardością, lecz przez rozbudowaną strukturę stawia większy opór podczas cięcia. Jawor charakteryzuje się dobrą zwartością włókien oraz pożądaną, jasną barwą. Orzech amerykański wyróżnia się z kolei najniższym skurczem i urozmaiconą kolorystyką, dzięki czemu świetnie sprawdza się w reprezentacyjnych częściach mebli skrzyniowych.
Własne zaplecze technologiczne ułatwia pełną kontrolę nad zachowaniem opisanych gatunków drewna w każdej fazie produkcji. W zakładach GRABO w Niebocku obróbka obejmuje wielkoskalowe suszenie oraz struganie ponad 10 000 metrów sześciennych elementów rocznie. Firma dysponująca dwoma nowoczesnymi obiektami działa od 1991 roku, skupiając się na litym drewnie bukowym, dębowym, jaworowym i orzechowym. Jako Zakład Grabo Waldemar Irzyk realizuje powtarzalne zamówienia na masywne blaty, stopnie schodowe oraz solidne wyposażenie wnętrz.
Odpowiednio przygotowany materiał zachowuje się inaczej w wielkoformatowych płytach klejonych, a inaczej w pojedynczych elementach widocznych. Konstrukcja masywnych płyt wymaga bezwzględnej powtarzalności grubości poszczególnych lameli, całkowitego braku wad wewnętrznych oraz idealnego dopasowania bocznych krawędzi. Taka mechaniczna precyzja zapewnia wysoką wytrzymałość wiązań na całej długości. W elementach wyeksponowanych dochodzi rygorystyczny wymóg spójnej estetyki naturalnego usłojenia i zminimalizowania ryzyka paczenia się szerokich płaszczyzn.
Jakość finalnego wyrobu stolarskiego wynika z prawidłowej realizacji całego, wieloetapowego łańcucha technologicznego. Zignorowanie fazy maszynowego wyrównywania, precyzyjnego strugania, ręcznej selekcji defektów lub długotrwałej aklimatyzacji halowej prowadzi do poważnych problemów z trzymaniem wymiarów i ostateczną trwałością wiązań klejowych. Kompleksowe i uważne podejście do obróbki surowca pomaga zapewnić powtarzalność poszczególnych partii oraz przewidywalność zachowania materiału w warunkach użytkowania w domach klientów.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

-

Butrakop. Hurtownia materiałów sypkich
Budowlane materiały woj. śląskie43-300 Bielsko-Biała, gen. Boruty-Spiechowicza 47
-

Bosz - Bramy, Automatyka P.H.U. Zenon Bosz
Bramy, ogrodzenia, kraty woj. pomorskie83-330 Żukowo, Armii Krajowej 2a lok. 1B

Przeczytaj także
-
Budowa i remont

Jakie są kluczowe elementy diagnostyki elektrycznej przed modernizacją?
Diagnostyka elektryczna przed modernizacją systemów jest istotna dla bezpieczeństwa i efektywności. Przeprowadzanie dokładnych przeglądów oraz pomiarów pozwala na identyfikację potencjalnych...
-
Budowa i remont

Jakie uprawnienia powinien mieć elektryk?
Każdy elektryk, czyli osoba zawodowo zajmująca się instalacją oraz konserwacją sieci, a także urządzeń elektrycznych, zobowiązana jest do posiadania odpowiednich kwalifikacji zawodowych, które muszą...
-
Budowa i remont
Jakie są etapy realizacji nasypów i jakie mają znaczenie dla konstrukcji?
Nasypy budowlane odgrywają kluczową rolę w inżynierii lądowej, stabilizując i zwiększając nośność konstrukcji. Stosowane są w różnych projektach, takich jak drogi czy mosty, gdzie zapewniają...
-
Sprzęt, materiały i wyposażenie
Jakie dźwigi w Katowicach będą przydatne?
Dźwigi to nieodłączny element branży budowlanej, a ich wybór może mieć kluczowe znaczenie dla powodzenia projektu. W Katowicach, mieście o dynamicznym rozwoju i licznych inwestycjach, warto...