Jakie dane techniczne trzeba ustalić, zanim ruszy produkcja wiązki kablowej dla urządzenia
Spis treści
- Geometria urządzenia i planowanie przebiegu przewodów
- Obciążenie prądowe a warunki środowiskowe pracy
- Zgodność z normami i weryfikacja dokumentacji
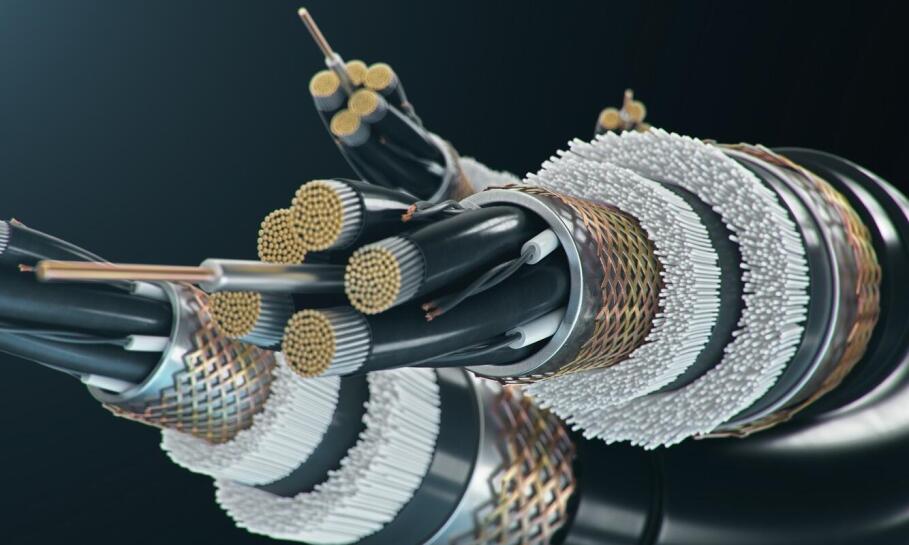
Projektanci urządzeń elektronicznych i przemysłowych często zmagają się z koniecznością wprowadzania kosztownych poprawek na wczesnym etapie wdrażania produktu. Pozorne braki w danych projektowych, w tym pominięcie precyzyjnych wymiarów obudowy czy specyfiki docelowego środowiska pracy, blokują płynne przejście od fazy prototypu do masowego montażu. Zgromadzenie kompletnych informacji technicznych przed zleceniem prac pozwala uniknąć opóźnień i gwarantuje stabilne działanie całego układu. Brak tych danych wymusza powtarzanie testów, co znacząco zwiększa finalny koszt uruchomienia linii.
Geometria urządzenia i planowanie przebiegu przewodów
Dostępna przestrzeń wewnątrz obudowy bezpośrednio determinuje ostateczny kształt, długość oraz przestrzenny układ rozgałęzień. Trasy montażowe muszą uwzględniać bezkolizyjne omijanie ruchomych elementów mechanicznych, a także odpowiednią izolację od modułów emitujących ciepło. Konstruktorzy często zapominają, że promienie gięcia kabli nie mogą być mniejsze niż 4–10 razy średnica zewnętrzna przewodu, co ma krytyczne znaczenie dla zachowania ciągłości izolatora. Przekroczenie tych wartości prowadzi do mikropęknięć żył przewodzących, a w konsekwencji do uciążliwych awarii sprzętu podczas późniejszej eksploatacji.
Przeczytaj również: Rola wiązek kablowych w automatyzacji procesów przemysłowych
Aby wyeliminować ryzyko błędu w seryjnym montażu, wykorzystuje się specjalne tablice montażowe, potocznie nazywane jig boardami. Narzędzia te w skali jeden do jednego odwzorowują docelową geometrię całego obwodu elektrycznego. Dzięki nim pracownicy mogą precyzyjnie formować wszystkie ramiona, co gwarantuje powtarzalność każdego egzemplarza schodzącego z linii produkcyjnej. Prawidłowo zaplanowany schemat przestrzenny pozwala dodatkowo zoptymalizować zużycie materiałów miedzianych i zauważalnie skrócić czas potrzebny na ułożenie okablowania w urządzeniu.
Przeczytaj również: Produkcja wiązek kablowych dla telekomunikacji
Obciążenie prądowe a warunki środowiskowe pracy
Przed zatwierdzeniem konstrukcji należy bezbłędnie określić docelowe napięcie znamionowe, prąd obciążeniowy oraz dopuszczalny spadek napięcia na całej długości projektowanego obwodu. Przekrój każdej miedzianej żyły dobiera się na podstawie ścisłej analizy przewidywanego obciążenia termicznego. W standardowych aplikacjach przemysłowych przewód o przekroju 1,5 mm² bezpiecznie przenosi prąd do 16 A, natomiast wersja 2,5 mm² pozwala na obciążenie rzędu 20 A. Równie istotny pozostaje dobór właściwej technologii łączenia styków. Elementy wysokoprądowe zazwyczaj wymagają mocnego mechanicznego zaciskania, podczas gdy precyzyjne sygnały elektroniczne łączone są za pomocą lutowania.
Środowisko pracy gotowego produktu wymusza zastosowanie odpowiednich osłon i specjalistycznych zabezpieczeń zewnętrznych. Obecność wilgoci, ciągłych wibracji czy agresywnych oparów chemicznych sprawia, że konektory muszą spełniać wymogi określonej klasy szczelności, na przykład IP67 w aplikacjach narażonych na bezpośrednie zalanie. Analizując zgromadzoną dokumentację, doświadczony producent wiązek kablowych ocenia technologiczną wykonalność założeń i dobiera adekwatny park maszynowy. Działająca w tym sektorze sanocka firma LukElektro Łukasz Rajtar, realizująca zlecenia dla branży AGD czy automotive, przeprowadza rygorystyczną kontrolę już na wczesnym etapie cięcia i montażu konektorów. Takie podejście pozwala wychwycić usterki przed ostatecznym uformowaniem układu.
Zgodność z normami i weryfikacja dokumentacji
Specyfikacja techniczna musi zawsze odpowiadać rygorystycznym regulacjom obowiązującym w danej gałęzi przemysłu. Ze względu na bliskie sąsiedztwo mocnych elementów grzejnych, sprzęt AGD wymaga stosowania komponentów o odporności termicznej klasy T150 lub T180 zgodnie z normami PN-EN. Sektor automotive narzuca z kolei konieczność przeprowadzania wyczerpujących testów wibracyjnych według standardu ISO 22628 oraz sprawdzania wytrzymałości materiałowej w temperaturach od -40°C do +125°C. Zupełnie inne wytyczne obowiązują w lotnictwie, w którym procedury MIL-STD-810 nakazują restrykcyjne badanie zachowania izolacji podczas nagłego szoku termicznego.
Pełen pakiet dokumentacji projektowej trafia do zakładu produkcyjnego zazwyczaj po ostatecznym zatwierdzeniu fizycznego prototypu. Pliki powinny obejmować dokładne rysunki CAD, precyzyjną listę materiałową oraz kompletny schemat ideowy obwodu. W tym kluczowym momencie następuje weryfikacja danych pod kątem automatyzacji procesu cięcia, zaciskania styków oraz planowania testów dielektrycznych. O finalnym sukcesie wdrożenia decyduje spójność wszystkich informacji wejściowych. Oparcie seryjnej produkcji na pojedynczym parametrze niesie ryzyko szybkich awarii, dlatego tylko kompleksowe zestawienie geometrii z wymogami środowiskowymi zapewnia bezawaryjną pracę maszyny.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Rol-Mex Skład materiałów przemysłowych i rolniczych Marian Piotrowski
Budowlane materiały woj. lubelskie23-107 Bystrzyca Nowa 107
-

Kraftmar Sprzedaż i montaż ogrodzeń panelowych
Bramy, ogrodzenia, kraty woj. śląskie42-160 Krzepice, Konopnickiej 12
-

Ima Sprzęt i budownictwo Sp. z o. o.
Dźwigi, żurawie - osprzęt woj. dolnośląskie54-103 Wrocław, Brodzka 10
-

Bud-Rom Przedsiębiorstwo Produkcyjno-Usługowe Arkadiusz Widurski
Budowlane materiały - stropy woj. kujawsko-pomorskie87-800 Włocławek, Przemysłowa 15A
Przeczytaj także
-
Budowa i remont
Jak efektywnie wykorzystać przestrzeń wokół posesji z kostką brukową?
Efektywne planowanie przestrzeni wokół posesji z układaniem kostki brukowej jest kluczowe dla osiągnięcia estetyki i funkcjonalności otoczenia. Odpowiedni dobór materiałów oraz uwzględnienie...
-
Innowacje
Stolarka okienna. Wpływ na energooszczędność budynku
Istotą konstruowania budynków energooszczędnych, jak i jeszcze bardziej zaawansowanych pod względem technicznym budynków pasywnych, jest zminimalizowanie strat energii. Nowoczesne domy i inne budynki...
-
Budowa i remont

Podstawowe zalety hal stalowych
Hale stalowe to obiekty o bardzo szerokim zastosowaniu. Jeszcze pewien czas temu kojarzone były wyłącznie jako obiekty magazynowe i przemysłowe, dziś ich zastosowanie jest dużo szersze. Wciąż...
-
Budowa i remont
Jak inwestować w nieruchomości w Hiszpanii, aby uzyskać złotą wizę?
Inwestowanie w nieruchomości w Hiszpanii zyskuje na popularności, zwłaszcza gdy celem jest uzyskanie złotej wizy. Ten dokument umożliwia legalny pobyt oraz korzystanie z systemu opieki zdrowotnej....